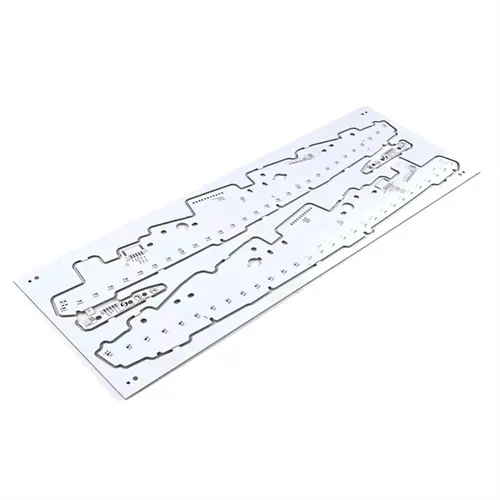
A เครื่องตัด PCBคืออุปกรณ์ที่เปลี่ยนแผงที่มีประชากรเป็นบอร์ดเดี่ยวๆ โดยไม่ทำให้ข้อต่อบัดกรีแตกร้าว ทองแดงฉีกขาด หรือทำให้สาย SMT ช้าลง ในโรงงานส่วนใหญ่ ขั้นตอนการแยกจะดูเรียบง่ายเมื่อมองจากระยะไกล: ใบมีดจะตัดผ่านเส้นคะแนน หรือเราเตอร์จะตามโครงร่าง เมื่อพิจารณาอย่างใกล้ชิด ทุกพารามิเตอร์—ความคมของใบมีด การวางแนวรางนำ ความเร็วการป้อน การรองรับแผง และการดูดฝุ่น—จะตัดสินใจว่าบอร์ดที่เสร็จแล้วจะผ่านการตรวจสอบหรือนำกลับมาทำใหม่หรือไม่ คู่มือนี้จะอธิบายวิธีการเลือกวิธีการตัดที่เหมาะสม วิธีรักษาคมตัดให้คาดเดาได้ และวิธีการวินิจฉัยปัญหาที่เกิดขึ้นเมื่อการแยกแผ่นกระดานหลุดลอยไปอย่างควบคุมไม่ได้
เชิงนามธรรม
การแยกบอร์ดถือเป็นประตูคุณภาพ ไม่ใช่ขั้นตอนการตกแต่งขั้นสุดท้าย ตัวเลือกระหว่างการตัดแบบ V-cut การตัดใบเลื่อย และการกำหนดเส้นทางจะเปลี่ยนโปรไฟล์ความเค้น คุณภาพคมตัด และจังหวะการบำรุงรักษาของทั้งสายการผลิต บทความนี้เชื่อมโยงการเลือกวิธีการตัดเข้ากับการจัดการการสึกหรอของใบมีด การออกแบบฟิกซ์เจอร์ การควบคุมฝุ่น และการแก้ไขปัญหาในแต่ละวัน เขียนขึ้นสำหรับวิศวกรกระบวนการ หัวหน้างาน SMT และผู้ซื้ออุปกรณ์ที่ต้องการการแยกสารที่คาดเดาได้ ไม่ใช่เครื่องจักรที่เพียงแค่ตัดเท่านั้น
สารบัญ
เหตุใดการแยกคณะกรรมการจึงตัดสินใจคุณภาพของคณะกรรมการขั้นสุดท้าย
การถอดชิ้นส่วนอยู่ระหว่างการประกอบและการทดสอบขั้นสุดท้าย กระดานที่รอดพ้นจากการไหลซ้ำยังคงล้มเหลวได้เนื่องจากการแยกทำให้เกิดรอยแตกแนวเส้นผมใกล้กับแผ่น แยกมุม หรือมีรอยขรุขระที่เป็นสื่อกระแสไฟฟ้าพาดผ่านเส้นคะแนน เหตุการณ์ทางกลเกิดขึ้นเพียงช่วงสั้นๆ แต่ผลที่ตามมาจะคงอยู่ถาวร
กระบวนการตัดที่ได้รับการควบคุมอย่างดีจะปกป้องสามสิ่งในคราวเดียว ประการแรก จะช่วยปกป้องข้อต่อส่วนประกอบจากความเครียดจากการดัดงอ ประการที่สอง ช่วยปกป้องส่วนต่อประสานของลามิเนตและทองแดงจากการฉีกขาด ประการที่สาม ปกป้องปริมาณงานโดยหลีกเลี่ยงการตรวจสอบปลายน้ำ การปรับแต่ง และเศษซาก เมื่อหนึ่งในสามข้อนี้เริ่มลื่นไถล สาเหตุที่แท้จริงมักพบในวิธีการตัด สภาพของเครื่องมือ หรือฟิกซ์เจอร์ ไม่ใช่อยู่ที่ผู้ปฏิบัติงาน
หลายทีมค้นพบสิ่งนี้หลังจากที่ลูกค้าร้องเรียนย้อนกลับไปถึงความได้เปรียบของคณะกรรมการเท่านั้น การแก้ไขไม่ค่อยมีการปรับเปลี่ยนเพียงครั้งเดียว นี่คือระบบ: เครื่องจักรที่เหมาะสมสำหรับการออกแบบบอร์ด กฎการเปลี่ยนใบมีดที่เชื่อมโยงกับการสึกหรอที่วัดได้ และฟิกซ์เจอร์ที่รองรับแผงใกล้กับแนวการตัด
ความเสี่ยงในการแยกจากกันนั้นมาจากที่ใด
ความเสี่ยงเข้ามาที่ส่วนเชื่อมต่อระหว่างเครื่องมือและวัสดุ ขอบทื่อดันวัสดุแทนการตัด แผงที่ไม่รองรับจะโค้งงอภายใต้ภาระ รางนำที่ไม่ตรงแนวจะเลื่อนร่องออกจากเส้นทางที่ต้องการ ฝุ่นที่หลงเหลืออยู่บนเซ็นเซอร์หรือรางจะเปลี่ยนการเคลื่อนไหวที่แม่นยำให้กลายเป็นการดริฟท์ แต่ละสิ่งเหล่านี้สามารถมองเห็นได้ก่อนที่เศษซากจะปรากฏขึ้น โดยมีเงื่อนไขว่ากระบวนการได้รับการตรวจสอบด้วยการวัดที่ถูกต้อง
วิธีการตัด: เปรียบเทียบ V-Cut ใบเลื่อย และเราเตอร์
ไม่มีวิธีการใดที่จะครอบงำทุกกระดาน การตัดสินใจในทางปฏิบัติขึ้นอยู่กับรูปทรงโครงร่าง ความหนาของบอร์ด ระยะห่างของส่วนประกอบ และระดับความเค้นเชิงกลที่ยอมรับได้
| วิธีการตัด | การให้คะแนนแบบ V-cut | ใบเลื่อยตัด | การตัดเราเตอร์ |
| ความแม่นยำทั่วไป | ประมาณ ±0.1 มม | มีความเสถียรสำหรับการตัดแบบตรง | ประมาณ ±0.05 มม |
| โปรไฟล์บอร์ดที่ดีที่สุด | เส้นตรงยาว FR-4 แข็ง | แผงหนาหรือใหญ่ | โครงร่างโค้งหรือไม่สม่ำเสมอ |
| ความเครียดทางกล | ปานกลางถึงสูงกว่า | ปานกลาง | ต่ำถึงปานกลาง |
| สภาพขอบ | ขึ้นอยู่กับความลึกของคะแนนและการสึกหรอของใบมีด | เสี่ยงต่อการเกิดเสี้ยนหากพารามิเตอร์เบี่ยงเบน | ราบรื่นเมื่อบิตและฟีดตรงกัน |
| ข้อจำกัดทั่วไป | ตัดตรงเท่านั้น องค์ประกอบจะต้องไม่อยู่ในคะแนน | ไม่เหมาะกับรูปทรงโค้งมน | ฝุ่นและการสึกหรอจำเป็นต้องได้รับการจัดการ |
การให้คะแนนแบบ V-cut จะใช้ใบมีดทำมุมคู่หนึ่งไปตามร่องที่กลึงไว้ล่วงหน้า และปล่อยให้มีความหนาตกค้างที่ควบคุมได้ รวดเร็วและง่ายดายด้วยกลไก ซึ่งทำให้พบได้ทั่วไปในผลิตภัณฑ์อิเล็กทรอนิกส์และผลิตภัณฑ์ส่องสว่างที่มีปริมาณมาก ข้อจำกัดอยู่ที่เรขาคณิต: วิธีการต้องการเส้นตรงและระยะห่างรอบเส้นคะแนนเพียงพอ บอร์ดที่มีขั้วต่อแบบติดขอบหรือมีการวางหนาแน่นใกล้กับเส้นแบ่งถือเป็นตัวเลือกที่ไม่ดี
การตัดใบเลื่อยใช้ใบมีดวงกลมเพื่อแยกแผงตามเส้นทางตรง โดยจะจัดการกับลามิเนตที่หนากว่าและแผงขนาดใหญ่กว่าด้วยปริมาณงานสูง แต่ยังทำให้เกิดความเครียดทางกลมากกว่าการกำหนดเส้นทาง และไม่เหมาะกับโครงร่างโค้ง เมื่ออัตราการป้อน ความสูงของใบมีด และส่วนรองรับแผงไม่สมดุล จะเกิดครีบขึ้นอย่างรวดเร็ว
การตัดเราเตอร์จะเป็นไปตามเส้นทางที่ตั้งโปรแกรมไว้ด้วยสปินเดิลความเร็วสูง ซึ่งอนุญาตให้มีรูปร่างเป็นรูปตัว L รูปตัว U ส่วนโค้ง และโครงร่างแบบผสมบนแผงเดียวกัน เป็นตัวเลือกที่ยืดหยุ่นที่สุดสำหรับการประกอบที่ซับซ้อน และความเค้นในการตัดที่ต่ำกว่าจะช่วยปกป้องส่วนประกอบที่มีระยะพิทช์ละเอียดและข้อต่อที่เปราะบาง ข้อเสียคือการเกิดฝุ่นและการสึกหรอของบิต ซึ่งทั้งสองอย่างนี้สามารถจัดการได้ด้วยการสกัดและกำหนดเวลาการเปลี่ยน
จับคู่วิธีการกับผลิตภัณฑ์
- เลือกการให้คะแนนแบบ V-cut เมื่อแผงใช้เส้นแบ่งตรงยาว FR-4 ที่แข็งแกร่ง และระยะห่างของส่วนประกอบที่กว้างขวาง
- เลือกการตัดใบเลื่อยเมื่อสิ่งสำคัญที่สุดคือการแยกแผ่นไม้หนาหรือใหญ่เป็นทางตรงด้วยความเร็วสูง
- เลือกการตัดโดยเราเตอร์เมื่อโครงร่างมีความโค้ง ความหนาแน่นของส่วนประกอบสูง หรือบอร์ดมีความบางและไวต่อแรงเค้น
- เก็บวิธีรองไว้สำหรับการผลิตแบบผสม บรรทัดเดียวไม่ค่อยรันบอร์ดประเภทเดียวเท่านั้น
รายการตรวจสอบการเลือกก่อนซื้อเครื่องตัด
การตัดสินใจซื้อมักจะล้มเหลวเพราะการสนทนาเรื่องข้อมูลจำเพาะเริ่มต้นด้วยความเร็วและจบลงด้วยราคา จุดเริ่มต้นที่มีประโยชน์มากกว่าคือตัวบอร์ดเอง: ช่วงความหนา ความซับซ้อนของโครงร่าง ความสูงของส่วนประกอบใกล้กับเส้นตัด และเค้าโครงแผงที่จะทำซ้ำเป็นเวลาหลายเดือน
คำถามทางเทคนิคที่เปลี่ยนสเปคเครื่อง
- ช่วงความหนาของกระดานทั้งหมดคือเท่าใด รวมถึงทองแดงและหน้ากากประสาน และเส้นจะเคยวิ่งบนบอร์ดที่สูงกว่า 2 มม. หรือไม่
- เส้นแยกตรงหรือผลิตภัณฑ์ต้องใช้ส่วนโค้ง ร่อง และช่องเจาะภายในหรือไม่
- ส่วนประกอบและข้อต่อบัดกรีที่ใกล้ที่สุดกับเส้นทางการตัดที่ต้องการนั้นอยู่ใกล้แค่ไหน?
- ขนาดแผงและรูปแบบอาร์เรย์ใดที่เครื่องจะจัดการได้สูงสุดและต่ำสุด?
- กระบวนการนี้จำเป็นต้องมีการดูดฝุ่น อากาศแตกตัวเป็นไอออน หรือห้องตัดแบบปิดหรือไม่
- เครื่องจักรจะทำงานแบบสแตนด์อโลนหรืออินไลน์กับอุปกรณ์ SMT ที่มีอยู่ และมีขนาดเท่าใด
การประเมินชั้นที่สองเกี่ยวข้องกับอินเทอร์เฟซของผู้ปฏิบัติงานและการเข้าถึงการบำรุงรักษา รางนำแบบปรับได้ที่สามารถตั้งค่าได้โดยไม่ต้องใช้เครื่องมือ ช่วยลดเวลาการเปลี่ยน การเปลี่ยนใบมีดหรือดอกสว่านที่ไม่จำเป็นต้องถอดฝาครอบป้องกันออกครึ่งหนึ่ง ช่วยให้เปลี่ยนได้ทันเวลา แทนที่จะ "ใช้งานนานขึ้นอีกหน่อย" การเข้าถึงโซนการตัดที่มองเห็นได้ช่วยให้ยืนยันได้ง่ายขึ้นว่าแผงอยู่ในตำแหน่งที่ถูกต้องก่อนเริ่มรอบการทำงาน
สำหรับผู้ซื้อที่เปรียบเทียบซัพพลายเออร์ การขอขั้นตอนการบำรุงรักษาเป็นเอกสารลายลักษณ์อักษร ไม่ใช่เพียงคู่มือเท่านั้นจะเป็นประโยชน์ กิจวัตรประจำวันเผยให้เห็นว่าผู้ผลิตคาดหวังให้เครื่องจักรอยู่ในสภาพอย่างไร และเป็นตัวบ่งชี้คุณภาพการสนับสนุนในระยะยาวอย่างยุติธรรม ทำงานร่วมกับผู้ผลิตเช่นโฮชิเนโอะ แอลซีดี-เทคสามารถลดขั้นตอนข้อกำหนดให้สั้นลงได้เมื่อทราบประเภทบอร์ดและปริมาณการผลิตแล้ว
การสึกหรอของใบมีด คุณภาพขอบ และระยะการบำรุงรักษา
การสึกหรอของใบมีดไม่ใช่เหตุการณ์เดียว เป็นการเปลี่ยนแปลงรูปทรงการตัดอย่างค่อยเป็นค่อยไป และสัญญาณแรกมักจะเกิดจากการเคลื่อนตัวของคุณภาพมากกว่าการหยุดเครื่องจักร ใบมีดตัดรูปตัววีที่สึกหรออาจยังคงหมุนและยังคงสร้างร่อง แต่ความลึกของร่อง มุม และแรงแยกร่องไม่ตรงกับหน้าต่างกระบวนการที่ได้รับอนุมัติอีกต่อไป
ผลลัพธ์ที่ตามมาจะปรากฏเป็นเสี้ยนตามขอบร่อง การแยกระหว่างแผงไม่เท่ากัน แรงที่สูงกว่าในการแตกกระดาน ทองแดงฉีกขาดใกล้คะแนน หรือการดริฟท์ตำแหน่งร่อง ส่วนที่ยากคืออาการเหล่านี้อาจมาจากการจัดแนวใบมีดที่ไม่ดี การรองรับแผงไม่เพียงพอ ความหนาที่เหลือไม่ถูกต้อง การเคลื่อนที่ของฟิกซ์เจอร์ หรือการตั้งค่าเครื่องจักร การเปลี่ยนใบมีดหลังเกิดข้อบกพร่องทุกครั้งอาจทำให้ต้นทุนเพิ่มขึ้นโดยไม่ต้องแก้ไขสาเหตุที่แท้จริง
วิธีอ่านสัญญาณการสึกหรออย่างถูกต้อง
| อาการ | สาเหตุที่เกี่ยวข้องกับใบมีดต้องตรวจสอบ | ปัจจัยอื่น ๆ ที่ต้องตรวจสอบ |
| เพิ่มเสี้ยนตามร่อง | คมตัดมีความคมน้อยลง | การจัดตำแหน่งใบมีด การรองรับบอร์ด ชุดวัสดุ |
| พื้นผิวร่องหยาบ | การสึกหรอของใบมีดหรือการสะสมของเรซิน | ความเร็วตัด การกำจัดเศษซาก |
| แรงแยกที่สูงขึ้น | ลดความลึกของร่องหรือขอบทื่อลง | ความหนาตกค้าง การออกแบบแผ่นกระดาน |
| การแยกระหว่างแผงไม่สม่ำเสมอ | ความขนานของใบมีดหรือการสึกหรอไม่สม่ำเสมอ | สภาพฟิกซ์เจอร์ ความเรียบของแผง |
| ทองแดงฉีกขาดบริเวณร่อง | ขอบเสียหายหรือตำแหน่งร่องผิด | การกระจายตัวของทองแดง ความลึกของคะแนน |
| ส่วนเบี่ยงเบนตำแหน่งร่อง | ปัญหาการเคลื่อนย้ายหรือการติดตั้งใบมีด | การสอบเทียบเครื่อง |
แนวทางวินัยคือการวินิจฉัยเปรียบเทียบ ใช้วัสดุ PCB เดียวกัน การตั้งค่าเครื่องจักรเดียวกัน ตำแหน่งแผงเดียวกัน และวิธีการวัดเดียวกันด้วยเบลดใหม่และเบลดปัจจุบัน จากนั้นทีมเท่านั้นที่จะสามารถระบุได้ว่าใบมีดเป็นตัวการหลักหรือไม่ หรืออุปกรณ์หรือการจัดตำแหน่งกำลังทำให้เกิดข้อบกพร่องหรือไม่
สร้างกฎการแทนที่แทนนิสัยการแทนที่
ไม่มีหมายเลขอายุใบมีดสากลที่เหมาะกับทุกโรงงาน ช่วงเวลาที่ถูกต้องขึ้นอยู่กับวัสดุของแผ่นกระดาน ความหนา ข้อกำหนดของร่อง สภาพใบมีด และสภาพแวดล้อมในการผลิต สิ่งที่โรงงานสามารถสร้างมาตรฐานได้คือกฎการตัดสินใจ: กำหนดขีดจำกัดคุณภาพที่วัดได้ ติดตามสภาพการตัดเทียบกับขีดจำกัดนั้น และเปลี่ยนใบมีดเมื่อแนวโน้มเข้าใกล้ สิ่งนี้จะเปลี่ยนการเปลี่ยนเบลดให้เป็นการดำเนินการบำรุงรักษาตามแผน แทนที่จะเป็นปฏิกิริยาต่อของเสีย
ตรรกะเดียวกันนี้ใช้กับบิตของเราเตอร์ การสึกหรอของบิตส่งผลต่อความเรียบของขอบเมื่อการบำรุงรักษาไม่สอดคล้องกัน และอายุการใช้งานของสปินเดิลจะแตกต่างกันไปตามความแข็งของวัสดุและเส้นทางการกำหนดเส้นทาง ช่วงเวลาการเปลี่ยนตามมิเตอร์ตัดจริงหรือจำนวนบอร์ดมีความน่าเชื่อถือมากกว่าช่วงเวลาในปฏิทิน
การออกแบบฟิกซ์เจอร์ การดูดฝุ่น และการควบคุมความเครียด
เครื่องมือตัดจะทำงานได้ดีเมื่อจับแผงอย่างถูกต้องเท่านั้น การรองรับที่ไม่เพียงพอใกล้กับเส้นตัดทำให้กระดานงอได้ ซึ่งจะเปลี่ยนความลึกของการตัดที่มีประสิทธิภาพ และส่งผ่านความเค้นไปยังข้อต่อบัดกรี ฟิกซ์เจอร์ที่สกปรกหรือสึกหรอสามารถสร้างความลึกของร่องที่ไม่สม่ำเสมอได้แม้จะใช้ใบมีดใหม่ก็ตาม
การควบคุมฝุ่นมีความสำคัญด้วยเหตุผลเดียวกัน อนุภาคไฟเบอร์กลาสและเรซินที่สะสมบนรางนำ เซ็นเซอร์ และบริเวณการตัดจะรบกวนความแม่นยำในการเคลื่อนที่และทำให้พื้นผิวบอร์ดปนเปื้อน ในบอร์ดที่มีความหนาแน่นสูง ฝุ่นละเอียดสามารถเชื่อมโยงคุณสมบัติต่างๆ และทำให้เกิดข้อบกพร่องเป็นระยะๆ ซึ่งยากต่อการติดตาม ห้องตัดแบบปิดที่มีการไหลเวียนของอากาศโดยตรงและระบบสกัดที่มีขนาดเหมาะสมช่วยให้สภาพการตัดมีความเสถียรตลอดการทำงานระยะยาว
- สนับสนุนแผงให้ใกล้กับเส้นตัดตามที่โครงร่างส่วนประกอบอนุญาต
- รักษารางนำและเซ็นเซอร์การเคลื่อนที่ให้สะอาด ฝุ่นบนเซนเซอร์อาจทำให้ตำแหน่งเคลื่อนหรือหยุดการชนผิดพลาดได้
- ตรวจสอบความสูง มุม และแรงกดของใบมีดเมื่อเปลี่ยน ไม่ใช่แค่ในการติดตั้งเท่านั้น
- ใช้อัตราการสกัดตามปริมาณฝุ่นจริงและตรวจสอบการไหลเวียนของอากาศ ไม่ใช่เฉพาะตัวบ่งชี้สุญญากาศเท่านั้น
- ตรวจสอบอุปกรณ์จับยึดเพื่อดูความเรียบและการสึกหรอในระหว่างขั้นตอนเดียวกับที่ตรวจสอบใบมีด
การควบคุมความเครียดเป็นผลรวมของรายละเอียดเหล่านี้ เครื่องมือมีคม แผงรองรับ และโซนการตัดที่สะอาดจะทำให้ขอบสะอาดขึ้นด้วยแรงแยกที่ต่ำกว่า เมื่อผู้ปฏิบัติงานรายงานว่าบอร์ด “ต้องใช้แรงมากขึ้นในการแตกหัก” นั่นคือการตอบสนองของกระบวนการ ไม่ใช่การเปลี่ยนแปลงปกติ
การแก้ไขปัญหาการตัดทั่วไป
ข้อผิดพลาดในแต่ละวันส่วนใหญ่แบ่งออกเป็นหมวดหมู่เล็กๆ น้อยๆ ได้แก่ อินเตอร์ล็อคด้านกำลังและความปลอดภัย ความแม่นยำของตำแหน่ง การปนเปื้อนของเซ็นเซอร์ และการเชื่อมต่อทางกล ลำดับการตรวจสอบที่มีโครงสร้างช่วยป้องกันการเปลี่ยนชิ้นส่วนแบบสุ่ม
เครื่องไม่สตาร์ทหรือไฟแสดงสถานะดับอยู่
ตรวจสอบฟิวส์ก่อน จากนั้นตรวจดูว่าได้ปลดการหยุดฉุกเฉินแล้ว สำหรับเครื่องจักรที่มีประตูนิรภัย ให้ตรวจสอบว่าอินเทอร์ล็อคเข้าที่แล้ว การตรวจสอบทั้งสามนี้ช่วยแก้ปัญหารายงาน "ไม่มีไฟฟ้า" จำนวนมากก่อนที่จะเรียกช่างเทคนิค
ตำแหน่งการเคลื่อนที่หรือการตัดไม่แม่นยำ
ข้อผิดพลาดของตัวนับการเดินทางหรือฝุ่นที่สะสมบนตัวนับอาจทำให้เกิดการวางตำแหน่งที่ไม่ถูกต้อง ทำความสะอาดเคาน์เตอร์และบริเวณรางโดยรอบก่อน เปลี่ยนตัวนับเฉพาะในกรณีที่การทำความสะอาดไม่สามารถคืนความสามารถในการทำซ้ำได้ รูปแบบเดียวกันนี้ใช้กับเซ็นเซอร์เคลื่อนที่ด้านซ้ายและขวา ฝุ่นบนพื้นผิวเซ็นเซอร์อาจทำให้เกิดการหยุดหรือการชนที่ผิดพลาด และการทำความสะอาดมักจะทำให้การทำงานกลับมาเป็นปกติ
มอเตอร์ทำงานแต่ใบมีดไม่หมุน
สำหรับเครื่องจักรที่ขับเคลื่อนด้วยสายพานหรือคัปปลิ้ง สกรูด้านบนที่หลวมบนคัปปลิ้งสามารถปลดมอเตอร์ออกจากเพลาใบมีดได้ ขณะที่เครื่องจักรปิดการทำงานและถอดตัวป้องกันออกตามขั้นตอนการล็อก ให้ตรวจสอบข้อต่อและขันสกรูให้แน่นตามแรงบิดที่ระบุ
คุณภาพของขอบลดลงกะทันหัน
อย่าเปลี่ยนใบมีดทันที เปรียบเทียบเบลดใหม่และเบลดปัจจุบันภายใต้วัสดุ การตั้งค่า ตำแหน่งแผง และวิธีการวัดที่เหมือนกัน หากใบมีดใหม่ทำให้เกิดข้อบกพร่องเดียวกัน ให้ตรวจสอบอุปกรณ์ยึด ส่วนรองรับแผง และการจัดตำแหน่ง หากใบมีดใหม่แก้ไขข้อบกพร่อง ใบมีดจะเป็นผู้มีส่วนร่วมและควรตรวจสอบกฎการเปลี่ยนใหม่
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างการแยก V-cut และเราเตอร์?
ควรเปลี่ยนใบมีดตัดบ่อยแค่ไหน?
ทำไมใบมีดถึงหยุดหมุนในขณะที่มอเตอร์ยังทำงานอยู่?
เครื่องตัด PCB เครื่องเดียวสามารถรองรับทั้งบอร์ดหนาและบางได้หรือไม่?
อะไรทำให้ตำแหน่งเบี่ยงเบนระหว่างการตัดซ้ำๆ
การดูดฝุ่นส่งผลต่อคุณภาพการตัดจริงหรือ?
พร้อมที่จะจับคู่วิธีการตัดกับการออกแบบบอร์ดและปริมาณการผลิตจริงของคุณแล้วหรือยัง?
ติดต่อเราด้วยการวาดแผง ช่วงความหนา และข้อกำหนดโครงร่าง และทีมงานสามารถช่วยกำหนดการตั้งค่าการแยกที่เหมาะสมก่อนการตัดครั้งแรก